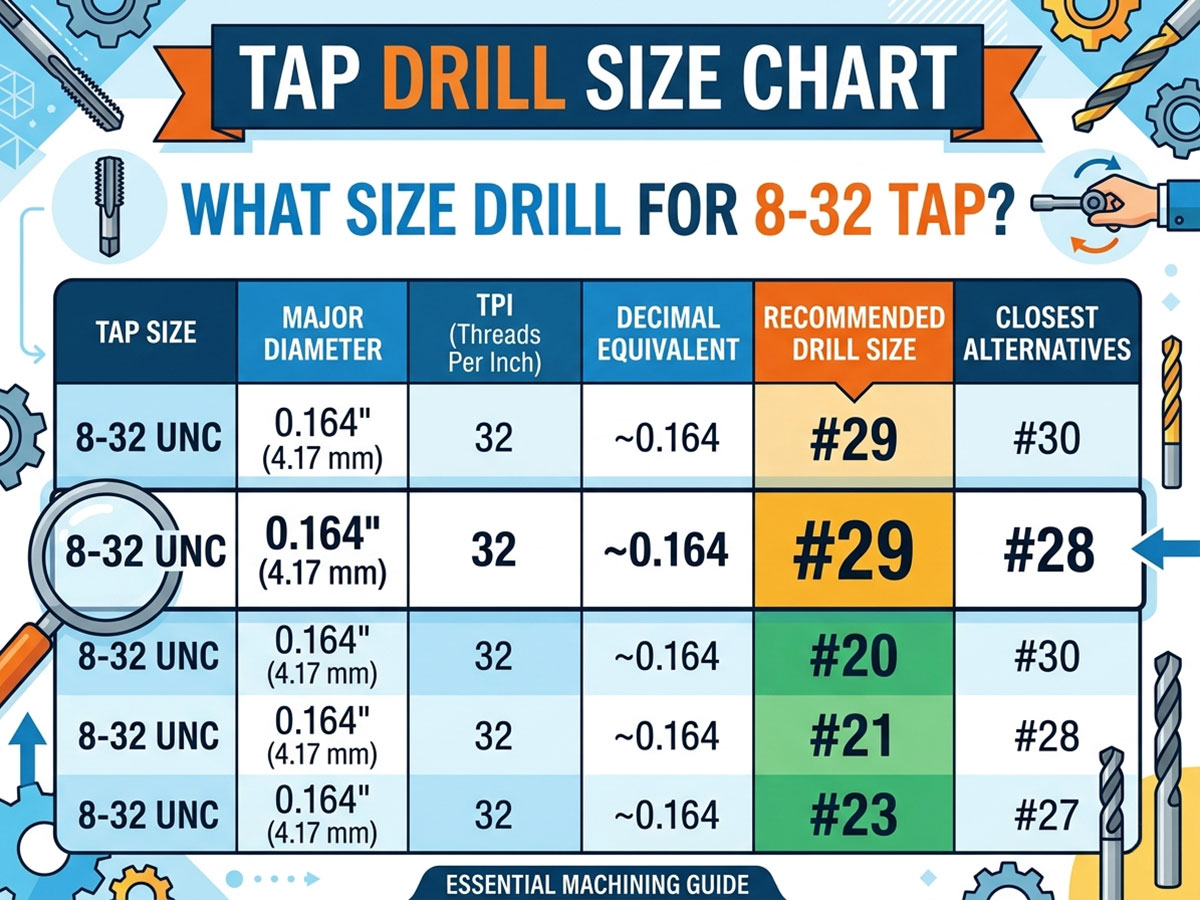
Швидка відповідь: Розмір свердла для різьблення 8-32
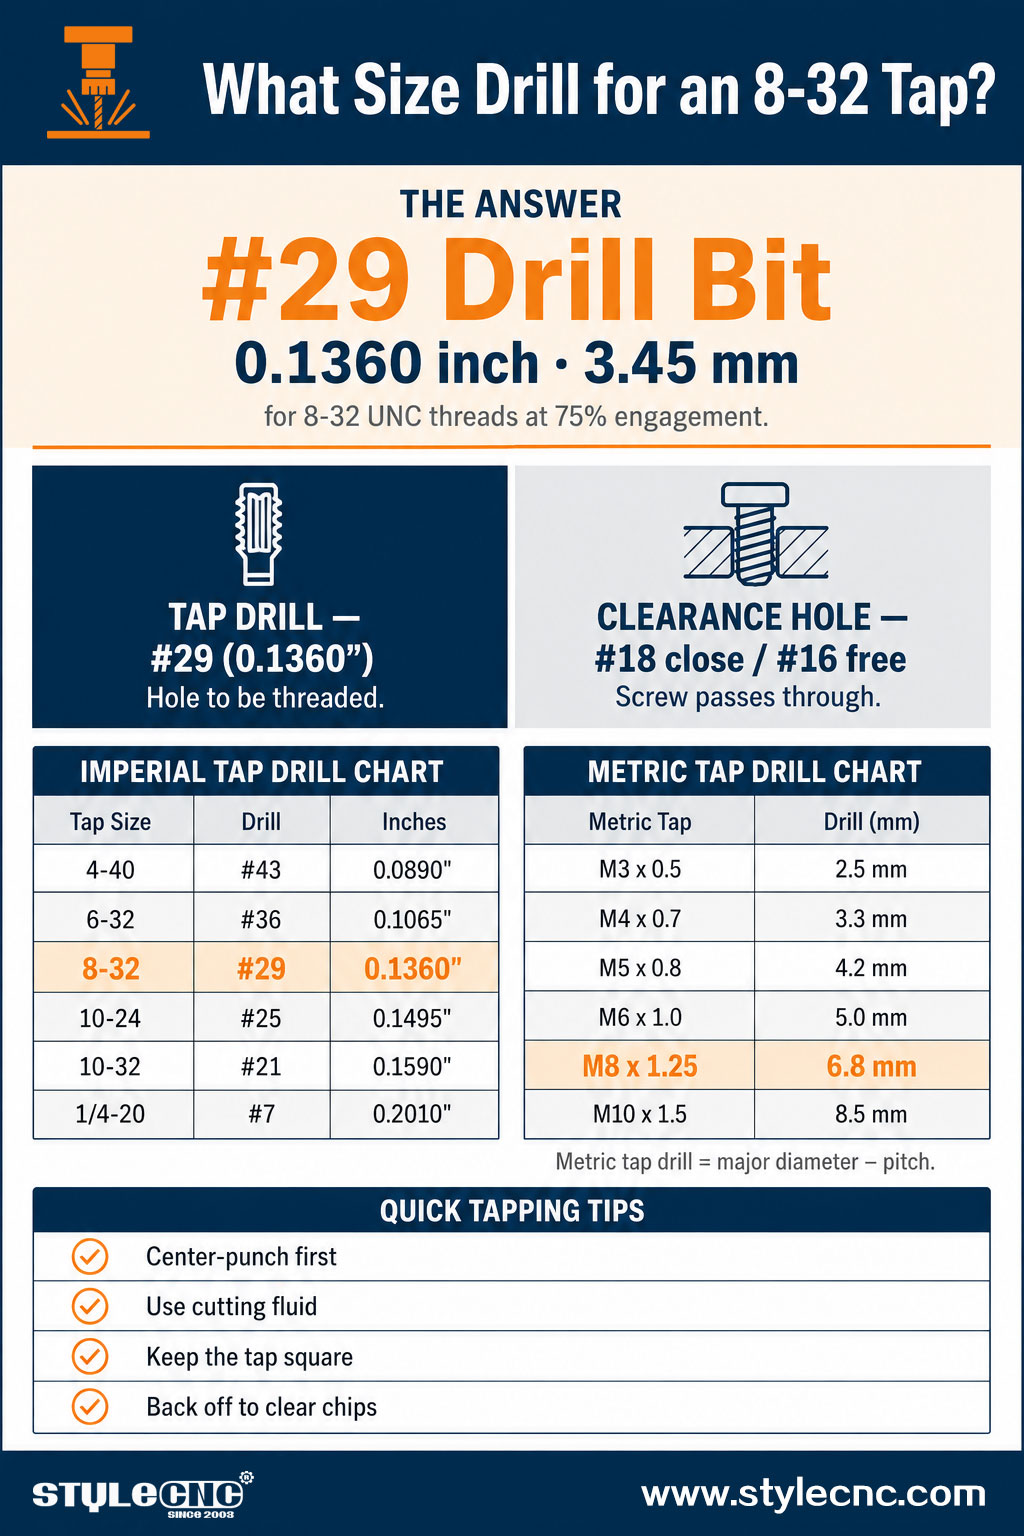
| Вимірювання | Мітчиковий свердлильний інструмент (різьбонарізання) | Отвір для зазору |
| Номер бурового долота | # 29 | #18 (закрити) / #16 (безкоштовно) |
| Діаметр (дюйми) | 0.1360" | 0.1695 "/ 0.1770" |
| Діаметр (мм) | 3.45 мм | 4.31 мм / 4.50 мм |
| Мета | Отвір, в який потрібно нарізати різьбу | Отвір для проходження гвинта |
Якщо у вас немає під рукою свердла №29, близьким замінником є свердло 9/64 дюйма (0.1406 дюйма), хоча воно створює трохи меншу різьбу. Для максимальної міцності в м’яких металах рекомендованим вибором залишається свердло №29.
Що насправді означає "8-32"?
Розуміння нумерації допоможе вам впевнено читати будь-яку таблицю свердління мітчиком.
• «8» – це гвинтовий калібр (a #8 (гвинт машини має основний діаметр близько 0.164 дюйма).
• «32» – це кількість ниток на дюйм (TPI).
• Разом, 8-32 описує #8 гвинт з 32 різьбами на дюйм за стандартом UNC (грубої різьби).
Мітчиковий свердло має бути трохи більшим за малий діаметр гвинта, але меншим за його великий діаметр. Це залишить достатньо матеріалу, щоб мітчиком можна було нарізати різьбу без заїдання.
Різьбове свердління проти отвору з зазором: знайте різницю
Вибір неправильного типу отвору є найпоширенішою помилкою при нарізанні різьби. Існує 2 абсолютно різних отвори:
| Тип отвору | Мета | Розмір свердла 8-32 |
| Мітчиковий свердлильник | Менше просвердлено, щоб мітчик міг нарізати різьбу в стіні | #29 (0.1360 дюйма / 3.45 мм) |
| Отвір для просвіту | Більший отвір, щоб гвинт вільно проходив без нарізання різьби | #18 щільний крій, #16 вільний крій |
Емпіричне правило: наріжте різьбу в меншому отворі, пропустіть гвинт через більший. Наскрізний отвір має отвір з зазором у верхній частині та різьбовий отвір у нижній.
Чому відсоток залученості до теми має значення
Ви можете помітити, що в таблицях нарізання різьби вказано відсоток нарізання різьби, зазвичай 75%. Це стосується того, наскільки глибоко різьба врізається в стінку отвору, і це безпосередньо впливає на міцність і легкість нарізання різьби.
Більший відсоток різьби звучить міцніше, але він додає напрочуд мало утримуючої сили, водночас значно збільшуючи зусилля, необхідне для повороту мітчика. Перехід від 75% до 100% різьба може збільшити крутний момент нарізання більш ніж удвічі, тому майже кожна майстерня орієнтується на 60% до 75% діапазону.
• 50-60% ниткаНайлегше нарізати різьбу, найнижчий ризик поломки мітчика, зберігає більшу частину міцності. Підходить для твердих матеріалів.
• 75% різьба (стандартна)Найкращий варіант, що використовується в більшості схем, включаючи свердло №29 для діаметрів 8-32. Міцна різьба з керованим крутним моментом.
• 100% ниткаРідко потрібен. Дуже високий крутний момент і висока ймовірність зламання мітчика через невелике додаткове зусилля.
Саме тому для діаметрів 8-32 рекомендується використовувати свердло №29 (0.1360 дюйма), а не менше свердло. Воно створює чисту різьбу 75%, водночас забезпечуючи легкість повертання мітчика навіть вручну.
Розмір свердла та ваш матеріал
Мітчиковий свердлильник №29 працює з більшістю матеріалів, але спосіб свердління та нарізання різьби повинен змінюватися залежно від заготовки.
• Алюміній та латуньМ'яке та прощаюче. Свердло №29 забезпечує чисте нарізання різьби; використовуйте легку рідину для різьблення, щоб запобігти зачіпанню мітчика.
• м'яка стальВикористовуйте ріжуче масло та часто закривайте кран, щоб видалити стружку та уникнути перегріву.
• Нержавіюча стальЛегко загартовується. Розгляньте трохи більший свердло (наближено до 60% різьбу) та використовуйте гострий мітчик з великою кількістю мастила.
• Пластмаси та композитиДриль №29 працює добре; зменште швидкість, щоб уникнути плавлення, і використовуйте повільні, рівномірні постукуючі рухи.
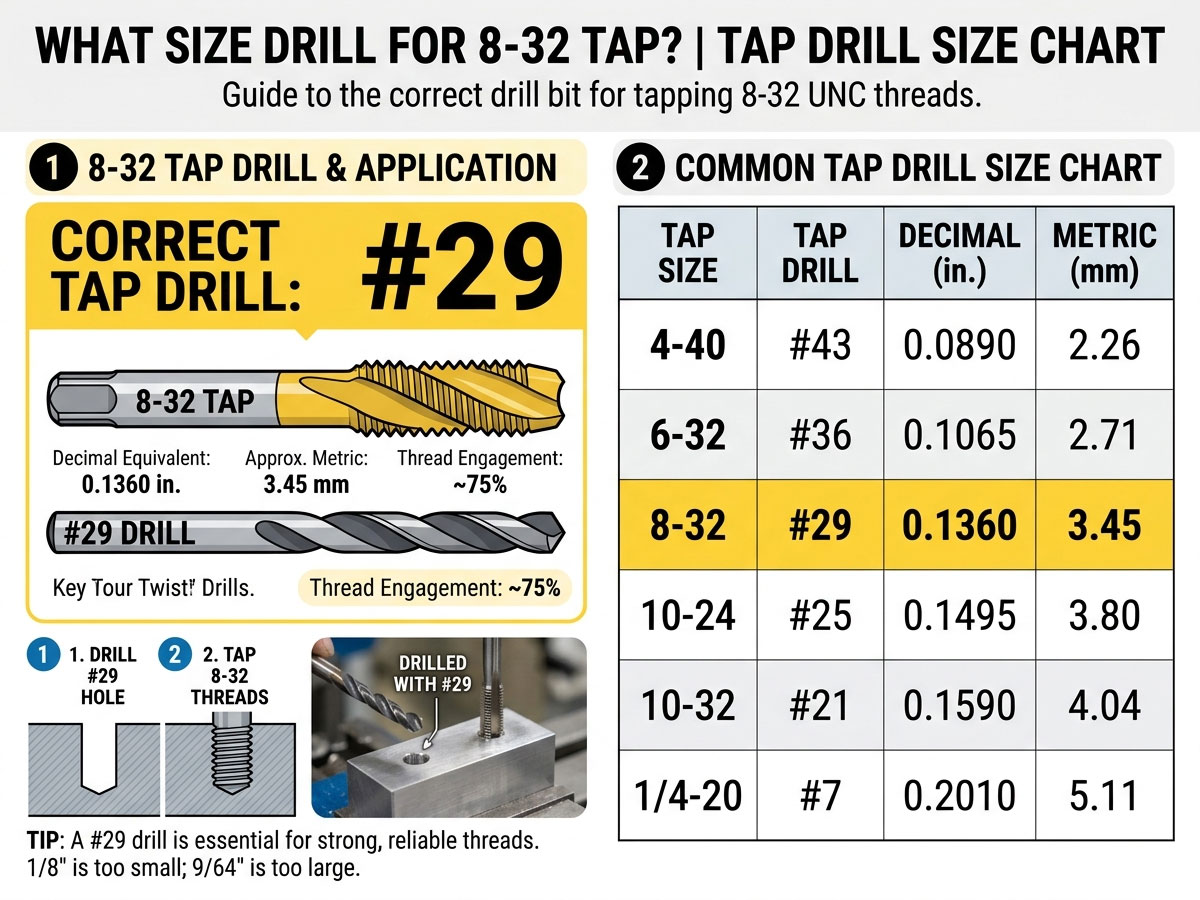
Таблиця розмірів мітчикових свердел Imperial (поширені розміри)
Ось стандартні розміри мітчиків для найпоширеніших гвинтів різьблення типу «імперська різьба» з 75% зчепленням з різьбою. Тримайте цю таблицю біля свого робочого столу.
| Натисніть Розмір | Мітчиковий дриль | Дюймів | mm |
| 4-40 UNC | # 43 | 0.0890" | 2.26 мм |
| 6-32 UNC | # 36 | 0.1065" | 2.70 мм |
| 8-32 UNC | # 29 | 0.1360" | 3.45 мм |
| 10-24 UNC | # 25 | 0.1495" | 3.80 мм |
| 10-32 УНФ | # 21 | 0.1590" | 4.04 мм |
| 1/4-20 UNC | #7 | 0.2010" | 5.11 мм |
| 1/4-28 УНФ | #3 | 0.2130" | 5.41 мм |
| 3 / 8-16 UNC | 5 / 16 " | 0.3125" | 7.94 мм |
| 3 / 8-24 УНФ | Q | 0.3320" | 8.43 мм |
Таблиця розмірів метричних свердел для різьблення (мм)
Для метричних мітчиків розмір свердла розраховується як основний діаметр мінус крок різьби. Ось поширені значення, включаючи часто шукане значення M8 x 1.25.
| Метричний кран | Свердло для різьблення (мм) | Мітчиковий свердлильний верстат (дюймовий еквівалент) |
| M3 x 0.5 | 2.5 мм | ~ 0.0984 " |
| M4 x 0.7 | 3.3 мм | ~ 0.1299 " |
| M5 x 0.8 | 4.2 мм | ~ 0.1654 " |
| M6 x 1.0 | 5.0 мм | ~ 0.1969 " |
| M8 x 1.25 | 6.8 мм | ~ 0.2677 " |
| M10 x 1.5 | 8.5 мм | ~ 0.3346 " |
| M12 x 1.75 | 10.2 мм | ~ 0.4016 " |
Популярний мітчик 8 мм x 1.25 (M8 x 1.25) використовує свердло 6.8 мм. Це стандартний розмір M8 з великим кроком, який використовується на більшості поширених кріплень.
Мітчики для нарізання проти формовочних (вальцьових) мітчиків
У більшості таблиць вказані розміри стандартних різальних мітчиків, які видаляють матеріал. Формувальні мітчики (також звані роликовими) натомість зміщують матеріал і вимагають більшого свердла.
• Мітчик для різання (8-32)Використовуйте свердло №29 (0.1360"). Стандартний вибір для більшості майстерень.
• Формувальний / вальцьовий мітчик (8-32)Використовуйте трохи більше свердло, приблизно 0.1405–0.1440 дюйма, оскільки матеріал не зрізається.
• Чому це важливо?Використання свердла під різання мітчика з формувальним мітчиком створює надмірний крутний момент і може зламати мітчик.
Формувальні мітчики найкраще працюють з пластичними металами, такими як алюміній та низьковуглецеву сталь, створюючи міцнішу різьбу без сколів. Завжди перевіряйте рекомендований виробником мітчика розмір свердла, коли використовуєте роликові мітчики.
Як просвердлити та нарізати різьбу в отвір 8-32
Незалежно від того, чи працюєте ви вручну, чи на верстаті з ЧПК, послідовність однакова:
• Позначте та проткніть центратором місце для отвору, щоб запобігти блуканню свердла.
• Свердліть свердлом №29 (0.1360 дюйма) з правильною швидкістю для вашого матеріалу.
• Додайте рідину для різання, щоб зменшити тертя та подовжити термін служби різьблення, особливо для сталі.
• Вставте мітчик 8-32 прямо в отвір, повернувши його вперед на пів-оберту, а потім назад на чверть обороту, щоб видалити стружку.
• Очистіть та перевірте, закрутивши гвинт 8-32, щоб переконатися в плавному приляганні.
На верстаті з ЧПК свердління та нарізання різьби є запрограмованими операціями. Для отримання точних різьбових отворів у металевих деталях Фрезерний верстат з ЧПК or Обробний центр з ЧПУ виконує свердління та нарізання різьби за одну установку з повторюваною точністю.
Поширені помилки під час постукування, яких слід уникати
• Використання свердла з зазором для нарізання різьби: отвір занадто великого розміру не втримає різьбу. Завжди використовуйте мітчиковий свердло №29 для нарізання різьби діаметром 8-32 дюйми, а не свердло з зазором.
• Пропуск рідини для різання: сухе нарізання різьби по металу швидко затуплює мітчик і створює ризик його поломки.
• Нарізання різьби під кутом: Кривий мітчик створює слабку, нерівну різьбу. Тримайте мітчик перпендикулярно до поверхні.
• Не видаляє стружку: Примусове нарізання мітчика без відведення назад накопичує стружку та ламає інструмент.
• Неправильне свердло для товщини матеріалу: підберіть швидкість свердління та нарізання різьби відповідно до матеріалу, щоб уникнути пригоряння або зміцнення.
Вибір правильної свердлильної частини та інструменту також має значення. STYLECNC Керівництво до Фрези та торцеві фрези з ЧПК пояснює, як вибрати ріжучі інструменти для чистих отворів в алюмінії, сталі та композитних матеріалах.
Поширені запитання
Який розмір свердла використовувати для мітчика 8-32?
Використовуйте свердло №29 діаметром 0.1360 дюйма (3.45 мм). Це стандартний розмір мітчика для нарізання різьби UNC 8-32 з кутом зачеплення приблизно 75%.
Який розмір отвору з зазором для гвинта 8-32?
Використовуйте свердло №18 (0.1695 дюйма) для щільного прилягання або свердло №16 (0.1770 дюйма) для вільного прилягання. Отвір із зазором дозволяє гвинту пройти без нарізування різьби.
Чи можна використовувати метричне свердло замість свердла №29 для діаметра 8-32?
Так. Свердло 3.5 мм (0.1378 дюйма) дуже близьке до №29 і добре підходить для різьблення діаметром 8-32 у більшості матеріалів, створюючи різьбу трохи менше 75%.
Який розмір свердла потрібен для мітчика M8 x 1.25?
Використовуйте свердло 6.8 мм для стандартного грубого мітчика M8 x 1.25. Це метричний еквівалент, який зазвичай шукають як розмір свердла для мітчика 8 мм x 1.25.
Як розрахувати будь-який розмір метричного мітчика?
Відніміть крок різьби від основного діаметра. Наприклад, M8 x 1.25 = 8 мінус 1.25 = 6.75 мм, округлено до стандартного свердла 6.8 мм.
Чи є свердло з мітчиком 8-32 таким самим, як 8-36?
Так. Для мітчиків 8-32 та 8-36 зазвичай використовується свердло №29 (0.1360 дюйма), оскільки вони мають однаковий діаметр. #8 гвинтовий калібр та аналогічні незначні діаметри.
Точні отвори починаються з правильного верстата
Для стабільного та повторюваного свердління та нарізання різьби на багатьох деталях, верстат з ЧПК позбавляє необхідності здогадуватися. Дізнатися більше STYLECNC металеві верстати з ЧПУ і вчитися як користуватися фрезерним верстатом з ЧПУ для створення точних різьбових отворів у металі, алюмінії та композитах у великому масштабі.