Що таке обробка на верстатах з ЧПК на базі штучного інтелекту?
ШВИДКА ВІДПОВІДЬ
Обробка на верстатах з ЧПК на базі штучного інтелекту використовує штучний інтелект та машинне навчання для самооптимізації верстата з ЧПК. Датчики передають дані про вібрацію, навантаження на шпиндель, температуру та знос інструменту в режимі реального часу в алгоритми, які регулюють подачі, швидкості та траєкторії інструменту в режимі реального часу, прогнозують збої до їх виникнення та перевіряють деталі за допомогою комп'ютерного зору.
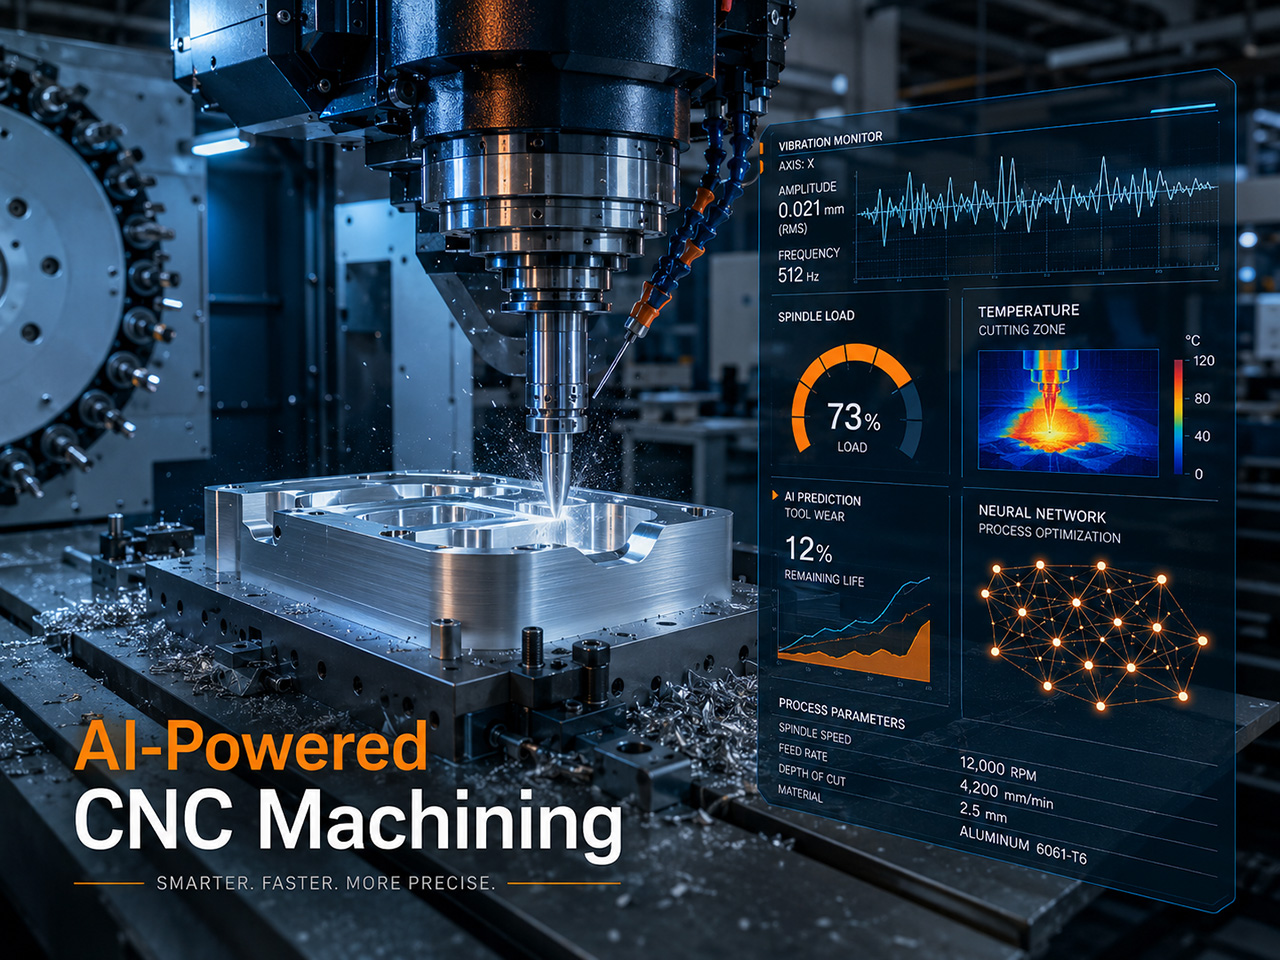
Традиційний Обробка з ЧПУ є детермінованим. G-код диктує кожен рух, і машина виконує його. Обробка на верстатах з ЧПК на базі штучного інтелекту додає шар зворотного зв'язку. Датчики безперервно вимірюють те, що відбувається на ріжучій кромці, моделі машинного навчання порівнюють показники з історичними закономірностями, а система керування виконує мікрокоригування, щоб підтримувати різання в оптимальному діапазоні. Це поєднує 3 технологічні категорії, які раніше були окремими: управління процесом у режимі реального часу, автоматизоване виробництво та контроль якості. Результатом є машина, яка поводиться менше як робот і більше як досвідчений машиніст, який ніколи не втомлюється, ніколи не втрачає концентрації та вчиться на кожному завданні.
Ця технологія достатньо зріла, щоб більше не бути новинкою в промислових цехах з ЧПК. Допомога штучного інтелекту з'являється в програмному забезпеченні CAM, такому як Autodesk Fusion 360 та Mastercam, у контролерах від Siemens, Fanuc та великих азійських виробників, а також в автономних платформах автоматизації, спрямованих на складання кошторисів та програмування робочих процесів. Питання для більшості цехів полягає не в тому, чи розглядати штучний інтелект, а в тому, де його застосовувати в першу чергу.
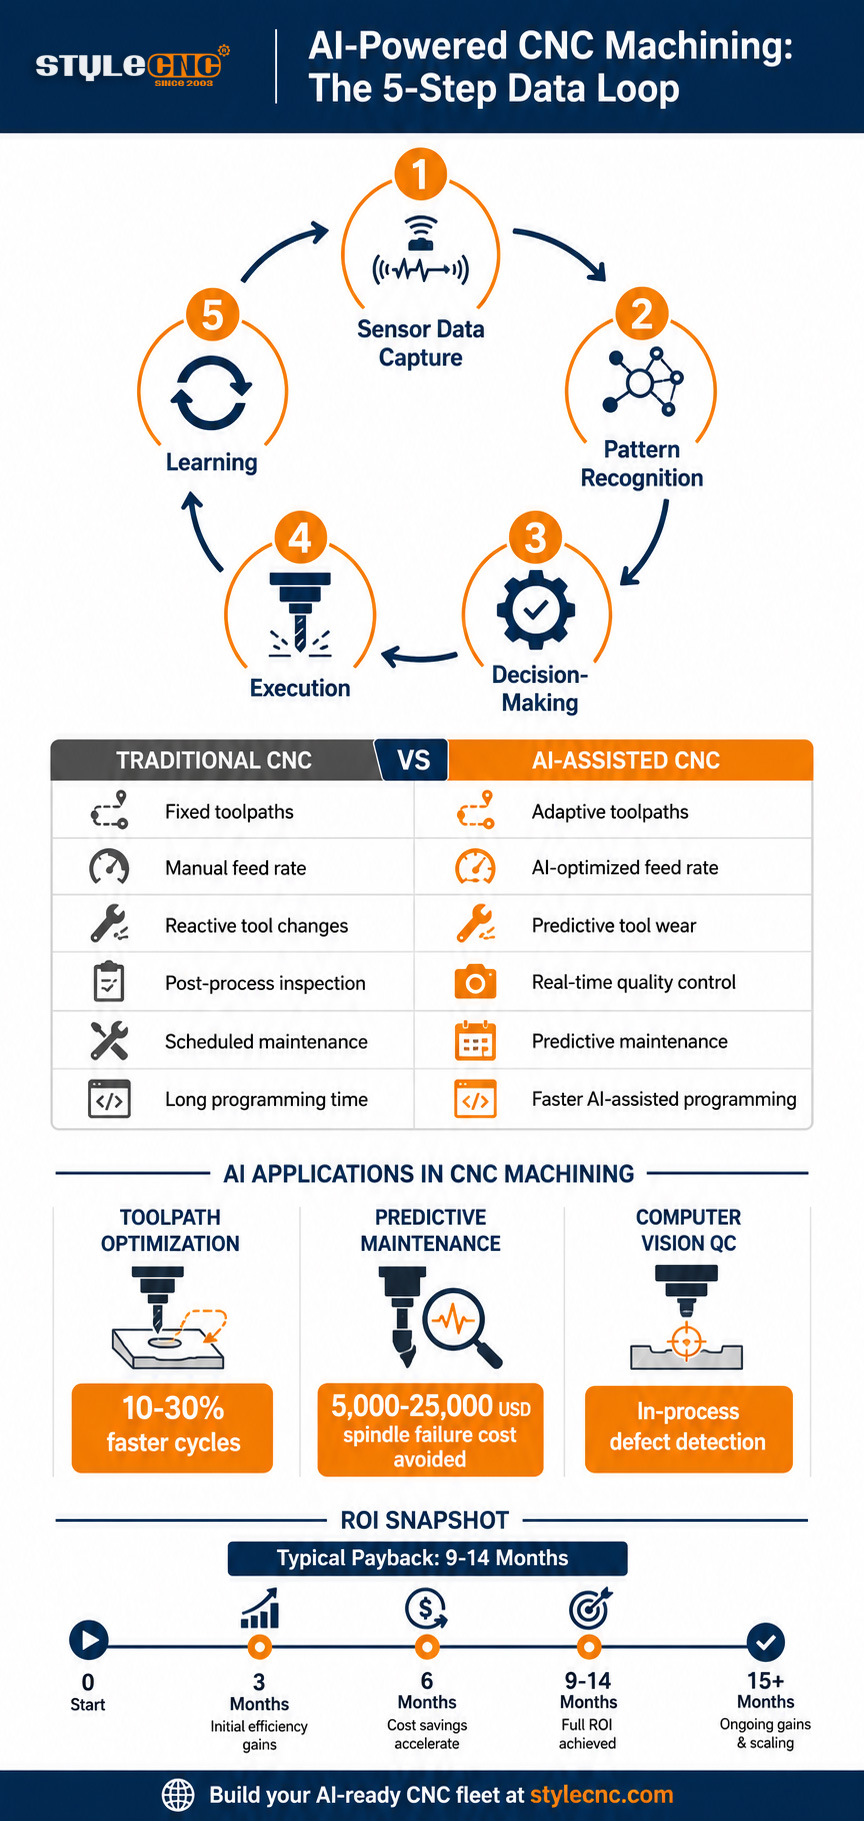
Як працює штучний інтелект у обробці на верстатах з ЧПК: 5-кроковий цикл обробки даних
Обробка на верстатах з ЧПК на базі штучного інтелекту відбувається за замкнутим циклом, який повторюється тисячі разів за секунду під час різання:
1. Збір даних датчиків. Датчики вібрації, монітори струму шпинделя, зонди акустичної емісії, тепловізійні камери та оптичні камери високої роздільної здатності передають необроблені дані з верстата на периферійний процесор.
2. Розпізнавання образів. Моделі машинного навчання порівнюють сигнали в реальному часі з образами попередніх циклів. Збільшення струму шпинделя та піки вібрації можуть свідчити про затуплення фрези; певні частотні характеристики вказують на вібрацію.
3. Прийняття рішень. Шар штучного інтелекту перетворює розпізнавання образів на дії. Він може уповільнити швидкість подачі на 18 відсотків, щоб зменшити зусилля, збільшити швидкість шпинделя, щоб зламати стружку, або призупинити програму для перевірки інструменту.
4. Виконання. Контролер ЧПУ застосовує нові параметри протягом мілісекунд, часто через стандартні канали керування машиною, які вже існують у промислових контролерах.
5. Навчання. Кожен розріз, кожне коригування та кожен результат обробки деталі відображається в моделі. Протягом тисяч завдань система стає кращою у прогнозуванні подальших дій.
Цей цикл відрізняє обробку за допомогою штучного інтелекту від традиційної автоматизації. Стандарт Верстат з ЧПУ виконує фіксовану програму. Система на базі штучного інтелекту виконує, спостерігає, налаштовує та навчається. Різниця найбільш помітна на складних матеріалах, таких як титан, загартована інструментальна сталь та екзотичні сплави, де невеликі коливання твердості заготовки або потоку охолоджувальної рідини можуть зіпсувати деталь або зламати інструмент, коли подачі та швидкості статичні.
Традиційне ЧПК проти ЧПК зі штучним інтелектом: порівняння
Перехід від традиційної до обробки на верстатах з ЧПК за допомогою штучного інтелекту рідко буває однозначним. Більшість цехів впроваджують штучний інтелект пошарово. У таблиці нижче показано, чим ці два підходи відрізняються в робочому процесі обробки.
| Фактор | Традиційна обробка з ЧПУ | Обробка на верстатах з ЧПК за допомогою штучного інтелекту |
|---|---|---|
| Генерація траєкторії | Ручний CAM зі значним часом програмування | Автоматизовано, оптимізовано машинним навчанням на основі геометрії та матеріалу заготовки |
| Контроль швидкості подачі | Виправлено програмою від початку до кінця | Адаптивний, підлаштовується під навантаження шпинделя в режимі реального часу |
| Виявлення зносу інструменту | Перевірка оператором між циклами | Безперервний моніторинг за допомогою струму шпинделя та вібрації |
| Контроль якості | Післяобробка за допомогою КММ або візуальний огляд | Комп'ютерний зір та статистичний контроль процесів у процесі |
| Підхід до обслуговування | Заплановані інтервали або реагування після збою | Прогнозування на основі розпізнавання сенсорних шаблонів |
| Час програмування | Години на складну деталь | Зменшення в середньому на 30-40 відсотків протягом усього робочого процесу |
| Вимога до кваліфікації оператора | Глибокі знання ручного програмування | Зміни в бік нагляду, налаштування та обробки винятків |
| Найкраще підходить | Високозмішаний низькообіємний ручний робочий процес | Виробничі цикли, складна геометрія, камери з вимкненим освітленням |
Більшість цехів починають з адаптивного керування швидкістю подачі на існуючих верстатах і додають Програмне забезпечення CAD / CAM такі функції, як автоматичне розпізнавання ознак, перш ніж інвестувати в повністю замкнуті системи контролю якості. Цей поетапний підхід важливий, оскільки чим старша машина, тим складніше її модернізувати датчиками. Середній та новий промисловий рівень Фрезерні машини з ЧПУ та лазерні різаки часто постачаються з комплектами датчиків, мережевим підключенням та процесорним запасом, необхідними для підтримки програмного забезпечення штучного інтелекту, саме тому вік автопарку став стратегічним питанням для власників автомайстерень, які планують наступні 5 років.
Оптимізація траєкторії інструменту за допомогою штучного інтелекту: адаптивні подачі, швидкості та G-код
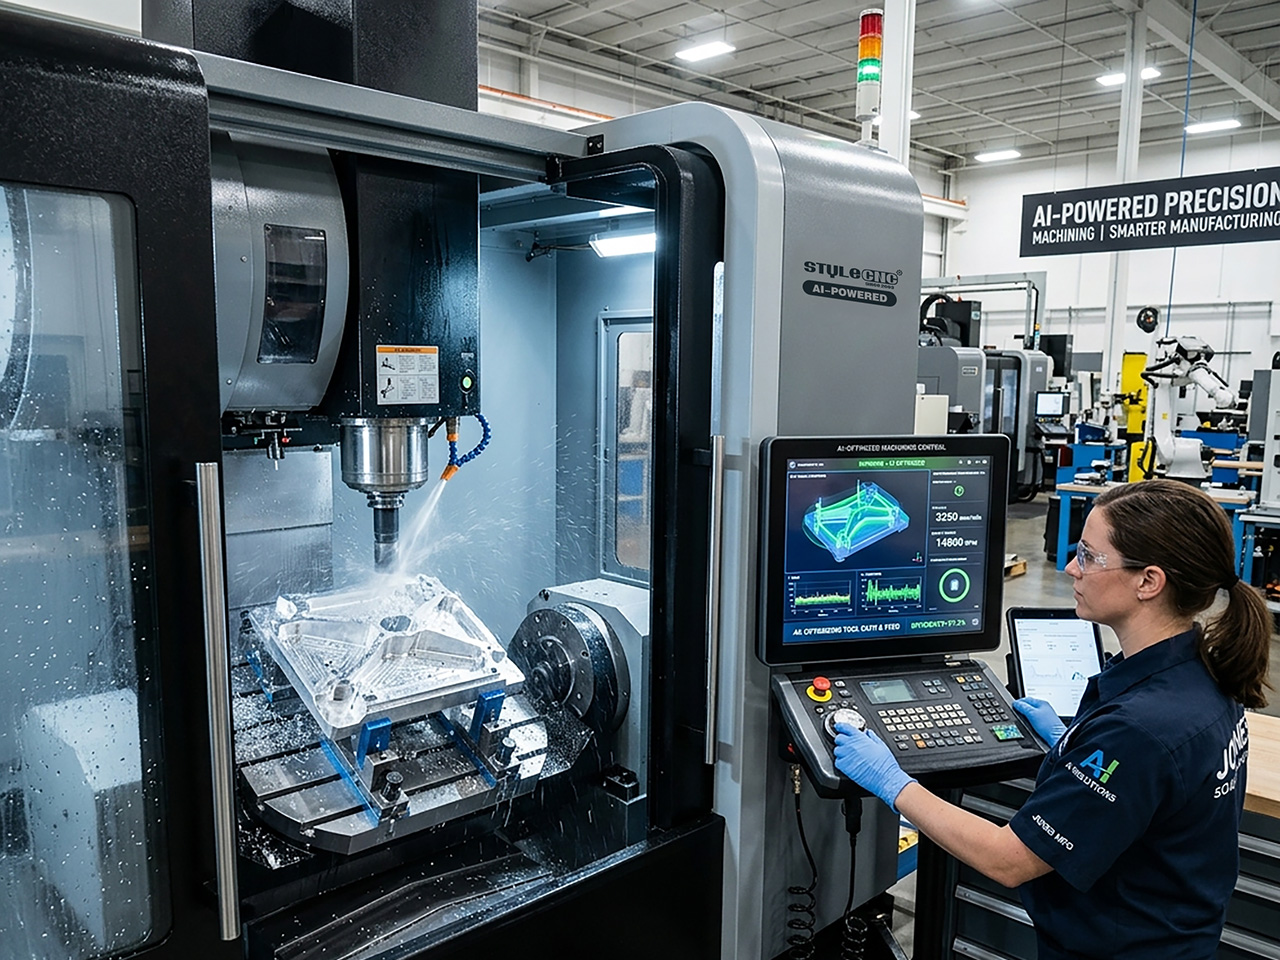
Оптимізація траєкторії інструменту – це найзріліший випадок використання штучного інтелекту в обробці на верстатах з ЧПК, і більшість операторів стикаються з ним першими. Технологія розпочалася з адаптивного очищення та трохоїдального фрезерування траєкторій інструменту в пакетах CAM, де алгоритми підтримують постійний кут зачеплення інструменту, а не змушують різець заїжджати в кути. Штучний інтелект додає другий рівень навчання: замість застосування фіксованої цільової точки зачеплення, програмне забезпечення навчається на історичних розрізах з того самого матеріалу та комбінації верстата та рекомендує набори параметрів, які раніше створювали чисті деталі.
На практиці, сучасні CAM-платформи на основі штучного інтелекту можуть:
✓ Скоротіть час циклу в середньому на 10-30 відсотків, усунувши непотрібне відведення інструменту та повітряні зрізи.
✓ Збільшення терміну служби інструменту до 40 відсотків завдяки постійному навантаженню стружки та зниженню пікових сил різання.
✓ Генеруйте повні послідовності траєкторій руху інструменту з моделі CAD з мінімальним втручанням програміста.
✓ Динамічно регулюйте швидкість подачі залежно від навантаження шпинделя в режимі реального часу під час різання.
✓ Вибирайте стратегії різання, що відповідають геометрії деталі, включаючи адаптивне очищення та обробку залишків.
У темі Practical Machinist про програмне забезпечення AI CAM, працюючі машиністи зазначили, що найкориснішими функціями ШІ наразі є автоматичне розпізнавання ознак, вивчення звичок користувачів для пропонування наступних кроків та прогнозування параметрів для інструментів та матеріалів, які вже використовувалися в цеху. У тій самій темі було висловлено слушне застереження: ШІ не замінює глибокого практичного досвіду, а оператори, які сліпо довіряють адаптивним системам, можуть пропустити момент, коли програмне забезпечення компенсує реальну проблему з налаштуванням.
Ось чому більшість робочих процесів CAM з підтримкою штучного інтелекту все ще проходять через програміста, який перевіряє траєкторію інструменту, підписує її та надсилає G-код на верстат. Роль переходить від ручної генерації до перевірки, що швидше, але все ще вимагає кваліфікації. Теми CNCZone про оптимізацію траєкторії інструменту для верстатів, таких як Biesse Rovers, постійно повідомляють, що автоматизована генерація траєкторії дає хороші результати для більшості завдань, але виграє від ручного перегляду на складних вкладених макетах, де алгоритм може непотрібно зигзагоподібно переходити між кластерами свердління.
Прогнозне обслуговування та контроль якості комп'ютерного зору
Другим основним застосуванням штучного інтелекту є все, що відбувається навколо різання: підтримка справності машини та перевірка деталей, що з неї відходять.
Прогнозне обслуговування використовує той самий стек датчиків, що й адаптивне керування. Спектри вібрації шпинделя, криві струму двигуна та температурні тенденції порівнюються з моделями, що передували попереднім збоям. Коли модель бачить подібну модель, вона позначає проблему за кілька днів або тижнів до того, як машина фактично вийде з ладу. Для цехів, які стикаються з повторюваними Проблеми з фрезерним станком ЧПК та простої, саме тут часто проявляється найбільш відчутна економія, оскільки незапланований вихід зі ладу шпинделя на промисловому верстаті може коштувати від 5,000 до 25 000 доларів США на ремонт плюс втрачений час виробництва. Підшипники, кулькові гвинтові установки, лінійні напрямні та шпинделі демонструють прогностичні ознаки до катастрофічного виходу з ладу.
Комп'ютерний зір контролю якості спрямовує камери високої роздільної здатності на деталь або зону різання та пропускає потік зображень через навчені нейронні мережі. Система може виявляти дефекти поверхні, відхилення розмірів, пропущені елементи та сліди інструменту, поки деталь ще знаходиться на верстаті. Коли виявляється дефект, контролер може призупинити програму, повторно вирізати елемент або бракувати деталь і почати спочатку, перш ніж буде витрачено більше матеріалу. MoldMaking Technology задокументувала робочі процеси із замкнутим циклом, де дані контролю з КВМ автоматично повертаються до наступного циклу обробки, підтримуючи те, що в галузі називається контролем якості зі зсувом вліво.
Для ліній виробництва меблів з панелями та фрезерних комірок ATC, де деталі вкладаються та ріжуться у великих обсягах, візуальний контроль у процесі виробництва добре масштабується, оскільки камери можна постійно встановлювати та навчати один раз на конкретних продуктах цеху. Граничні витрати на кожну перевірену деталь наближаються до нуля після початкового налаштування, і саме тут економіка штучного інтелекту проявляє себе.
Програмне забезпечення CAM з підтримкою штучного інтелекту: сучасний стан речей
Ринок програмного забезпечення CAM реорганізувався навколо штучного інтелекту швидше, ніж очікувала більшість користувачів ЧПК. Зараз існує 3 категорії.
Універсальні CAM-платформи з функціями штучного інтелекту включають Autodesk Fusion 360, Mastercam, HyperMill MAXX, Siemens NX CAM та ESPRIT. Ці інструменти вбудовують машинне навчання в певні операції, такі як адаптивна чорнова обробка, запобігання зіткненням та розпізнавання ознак, зберігаючи при цьому традиційний робочий процес CAM, який знайомий програмістам.
Платформи автоматизації на основі штучного інтелекту Такі платформи, як Toolpath та CloudNC, зосереджені на автоматизації процесу від запиту цінових пропозицій до G-коду. Ці платформи прагнуть стиснути процес котирування, перевірки проектування для виробництва та програмування CAM в єдиний робочий процес, керований пропозиціями штучного інтелекту. Формувальні цехи та штампувальні цехи стали лідерами впровадження, оскільки складні конструкції прес-форм отримують найбільшу користь від автоматизованого розпізнавання елементів.
Вбудований штучний інтелект у контролери – це найновіша категорія. Siemens Sinumerik One, Fanuc iHMI та нові оновлення прошивки від виробників настільних ЧПК-верстатів впроваджують машинне навчання безпосередньо в контролер, тому адаптивне керування працює навіть тоді, коли програмне забезпечення CAM його не підтримує. Для цехів, які все ще використовують Програмне забезпечення контролера ЧПК Mach3 або старіші інсталяції Weihong Ncstudio, практичним шляхом зазвичай є оновлення спочатку CAM, а потім контролера.
Корисною відправною точкою для оцінювання є Список програмного забезпечення для програмування ЧПК, яка викладає ландшафт інструментів CAM за можливостями та варіантами використання. Звідси питання покупки стають конкретними: які матеріали вже знає модель ШІ, скільки постпроцесорів попередньо протестовано, яка вартість підписки на 5 років і скільки перепідготовки знадобиться програмістам майстерні.
Щодо вартості, реальні цифри, про які повідомляють у темах ціноутворення на програмне забезпечення CAM для Practical Machinist та Hobby-Machinist, коливаються від 600 доларів США на рік для базових пакетів до 3,000–12 000 доларів США за робоче місце на рік для основних платформ CAM із покращеним штучним інтелектом, зі знижками для аматорів та освітнього використання. Математика рентабельності інвестицій зазвичай розраховується на основі зекономленого часу програмування. Майстерня, яка виставляє рахунок за години програмування програміста у розмірі 75 доларів США, що окуповує 6 годин на тиждень завдяки допомозі штучного інтелекту, покриває підписку вартістю 3,000 доларів США приблизно за 7 тижнів.
Бізнес-кейс: рентабельність інвестицій, вартість та впровадження для цехів з ЧПК
Найпоширеніше питання, яке ставлять власники магазинів, полягає в тому, чи варто використовувати штучний інтелект саме для їхнього магазину. Відповідь залежить від обсягу, асортименту та віку обладнання.
Обробка на верстатах з ЧПК на базі штучного інтелекту забезпечує найвищу рентабельність інвестицій у 3 сценаріях:
✓ Великосерійне виробництво, де короткий час циклу виграє від виробництва тисяч деталей.
✓ Складна геометрія на дорогих матеріалах, де поломка інструменту або брак є дороговартісними.
✓ Робота з вимкненим або майже вимкненим світлом, коли машина працює без нагляду та повинна самостійно приймати рішення.
Для невеликих обсягів замовлень, де кожне завдання відрізняється, перевага ШІ зменшується. Моделі потрібні дані для навчання, а одиничний прототип дає їй мало можливостей для роботи. Частково саме тому багато майстерень спочатку впроваджують ШІ у своє програмне забезпечення CAM, де він допомагає з часом програмування, і лише потім у своїх контролерах, де він допомагає з виконанням.
Зразкові терміни окупності, про які повідомляють постачальники CAM та цехи з виробництва форм, становлять від 9 до 14 місяців. Інвестиції включають ліцензії на програмне забезпечення, модернізацію датчиків (де це необхідно), час на навчання програмістів та операторів, а також поточні витрати на підписку. На противагу цьому, цехи зазвичай враховують зекономлений час на програмуванні, зменшення кількості браку, довший термін служби інструменту та меншу кількість незапланованих зупинок верстатів.
Часто недооцінюваною ціною є адаптація робочої сили. Програмісти, які двадцять років писали траєкторії інструменту вручну, іноді опираються пропозиціям щодо ШІ через професійну гордість або тому, що ШІ помилився на першому проекті. Майстерні, які досягають успіху зі ШІ, як правило, залучають своїх найкращих програмістів до налаштування системи, а не нав'язують її їм, що перетворює досвід на навчальні дані, а не відкидає його.
STYLECNC Апаратне забезпечення: маршрутизатори ATC та лінії меблевих панелей як платформи, готові до використання зі штучним інтелектом
Апаратна сторона обробки на верстатах з ЧПК на базі штучного інтелекту має більше значення, ніж зазвичай визнають постачальники програмного забезпечення. Програмне забезпечення ШІ не може регулювати швидкість подачі, яку верстат не може виконати, не може зчитувати дані про вібрацію без датчиків і не може працювати без автоматичної зміни інструменту. Верстат повинен бути здатним реагувати на вимоги ШІ.
STYLECNC будує свої лінійки промислової продукції з урахуванням цієї багаторівневої здатності. Категорія фрезерного станка з ЧПК ATC охоплює лінійні та карусельні автоматичні зміни інструментів для деревообробки, обробки алюмінію та 3D конфігурації фрезерування. Автоматичний пристрій зміни інструментів є основою будь-якої логіки планування на основі штучного інтелекту, яка потребує планування послідовностей інструментів для кількох операцій без втручання оператора. Без нього оптимізація на основі штучного інтелекту обмежується тим, що може робити один інструмент.
Команда інтелектуальна лінія виробництва панельних меблів показує, як на практиці виглядає повністю інтегрована комірка, готова до використання зі штучним інтелектом. Лінія включає автоматичне завантаження, CAM-систему вкладення, маршрутизацію ATC, облямівку кромок та маркування, а також датчики та штрих-коди, що відстежують кожну панель протягом робочого процесу. Після встановлення каналів передачі даних, додавання планування на основі штучного інтелекту або прогнозного обслуговування поверх неї є оновленням програмного забезпечення, а не капітальним ремонтом обладнання.
Для магазинів, які планують багаторічну дорожню карту розвитку штучного інтелекту, практична послідовність зазвичай така: спочатку апаратне забезпечення, потім програмне забезпечення. Купівля машини з роз'ємами для датчиків, підключенням до мережі та можливостями керування автомобілем для підтримки штучного інтелекту надалі значно дешевша, ніж модернізація старої машини після цього. Огляд поширені несправності шпинделя фрезерного станка з ЧПК а перевірка датчиками машини-кандидата перед покупкою – це той вид належної перевірки, який окупається, коли прогнозне обслуговування на основі штучного інтелекту стає пунктом бюджету через 3 роки.
Глосарій: Ключові сутності в обробці на верстатах з ЧПК на базі штучного інтелекту
Використовуйте цей глосарій як швидкий довідник під час оцінки платформ AI CAM або апаратного забезпечення ЧПК, готового до використання зі штучним інтелектом.
| Термін | Визначення |
|---|---|
| Адаптивний контроль | Регулювання швидкості подачі, швидкості шпинделя або глибини різання в режимі реального часу на основі зворотного зв'язку датчика під час обробки. |
| Оптимізація траєкторії | Алгоритмічне вдосконалення руху різця для мінімізації часу циклу, зносу інструменту та дефектів поверхні. |
| Прогнозне обслуговування | Прогнозування відмов компонентів машини на основі розпізнавання послідовностей сигналів датчиків до виникнення відмови. |
| Контроль якості комп'ютерного зору | Перевірка деталей за допомогою камери з використанням нейронних мереж для виявлення дефектів, розмірів та обробки. |
| Модель машинного навчання | Алгоритм, навчений на історичних даних обробки, покращує свої прогнози з часом. |
| Цифровий близнюк | Віртуальна репліка фізичної машини, що використовується для моделювання, тестування та оптимізації циклів перед їх запуском на металі. |
| Крайові обчислення | Вбудований процесор, який виконує штучний інтелект локально, не покладаючись на хмарне підключення. |
| Обробка в замкнутому циклі | Робочий процес, де результати контролю автоматично враховуються в параметрах обробки. |
| Розпізнавання ознак | Можливості програмного забезпечення CAM, яке ідентифікує геометричні елементи в моделі CAD та призначає відповідні операції. |
| Адаптивне очищення | Стратегія траєкторії чорнової обробки, яка підтримує постійне зачеплення різця, часто з покращенням штучного інтелекту. |
Поширені запитання
Чи замінить ШІ верстатників з ЧПК та програмістів CAM?
Ні. Обговорення в темі «ШІ CAM: що нового?» на сайті Practical Machinist та ширший галузевий консенсус вказують на те, що ШІ доповнює, а не замінює кваліфікованих операторів. Програмісти CAM переходять до перегляду траєкторій інструменту, згенерованих ШІ, та налаштування системи. Верстатники все ще займаються кріпленням, налаштуванням, обробкою винятків та рішеннями, які ШІ не може приймати лише на основі даних датчиків. Зміна стосується складу навичок, а не кількості персоналу, і цехи, які залучають досвідчених програмістів до впровадження ШІ, спостерігають найплавніші переходи.
Яка типова рентабельність інвестицій у програмне забезпечення CAM на базі штучного інтелекту для невеликого магазину?
У темах «Аматор-механік» та «Практичний механік» про ціни на програмне забезпечення CAM реальні передплати коштують від 600 доларів США на рік для базових пакетів до 3,000–12 000 доларів США за робоче місце на рік для платформ із вдосконаленим штучним інтелектом. Зазвичай цехи окупають витрати протягом 8–14 місяців завдяки скороченню часу програмування, нижчому рівню браку та довшому терміну служби інструменту. Математика найбільш сприятлива для цехів з великим обсягом виробництва або складною геометрією, де невеликий приріст на деталь накопичується.
Чи може адаптивна швидкість подачі ШІ пошкодити мій верстат з ЧПК?
У темі обговорення адаптивної швидкості подачі на сайті Practical Machinist це питання безпосередньо розглядається. Адаптивне керування зчитує навантаження на шпиндель, вібрацію та струм і регулює подачу в межах попередньо встановлених меж. Правильно налаштоване, воно захищає верстат, зменшуючи зусилля, коли умови стають складними. Ризик полягає у використанні штучного інтелекту для маскування реальної проблеми, такої як затуплення інструменту або несправне пристосування. Досвідчені оператори наголошують на важливості перевірки роботи системи на предмет здорового глузду, а не сліпо довіряти їй.
Як штучний інтелект покращує оптимізацію траєкторії інструменту порівняно з традиційним CAM?
У темах оптимізації траєкторії обробки інструменту CNCZone та документації постачальників CAM описано кілька покращень: видалення непотрібних відведень інструменту та зигзагоподібних візерунків, вибір стратегій різання, що відповідають геометрії деталі, підтримка постійного зачеплення під час чорнової обробки та вибір порядку інструментів для мінімізації їхньої зміни. Заявлені покращення включають скорочення циклу на 10-30 відсотків та збільшення терміну служби інструменту в середньому на 40 відсотків, причому найбільші покращення спостерігаються на складних деталях. 3D деталі та вкладені виробничі цикли.
Які датчики мені потрібні для додавання штучного інтелекту до існуючого верстата з ЧПК?
Практичні розробники машинобудування та постачальники CAM погоджуються, що мінімальний стек датчиків — це моніторинг струму шпинделя, вібраційні акселерометри на корпусі шпинделя та температурні датчики на головному двигуні та підшипниках. Для контролю якості комп'ютерного зору додайте камеру високої роздільної здатності, встановлену в робочій зоні. Багато новіших верстатів постачаються з встановленими цими датчиками. Старіші верстати зазвичай можна модифікувати, хоча калібрування потребує часу, а дані повинні підключатися до контролера або периферійного процесора, здатного виконувати штучний інтелект.
Чи корисний ШІ для обробки прес-форм та штампів?
Компанія MoldMaking Technology неодноразово повідомляла про впровадження штучного інтелекту в формовочних цехах, включаючи інтеграцію цифрових двійників Siemens Sinumerik One та платформи, такі як Atomic Industries, які автоматизують проектування прес-форм та програмування CAM. Робота з прес-формами особливо виграє тому, що складні порожнини, дорога інструментальна сталь та жорсткі допуски винагороджують кожне скорочення часу циклу та кожну уникнуту поломку інструменту. Замкнуті робочі процеси контролю, де дані КММ надходять назад в обробку, тепер розгортаються у виробництві формовочних цехів по всьому світу.
STYLECNC Промислові фрезерні верстати з ЧПК, лінії виробництва меблів для панелей та обробні центри ATC розроблені як апаратні платформи, готові до використання зі штучним інтелектом. Зверніться до STYLECNC команду для оцінки того, яка конфігурація найкраще відповідає вашому обсягу виробництва, поєднанню матеріалів та дорожній карті ШІ, або перегляньте Каталог програмного забезпечення CAD/CAM та Список програмного забезпечення для програмування ЧПК зіставити ваш програмний стек з обладнанням, готовим до роботи зі штучним інтелектом, перед наступними інвестиціями в обладнання.