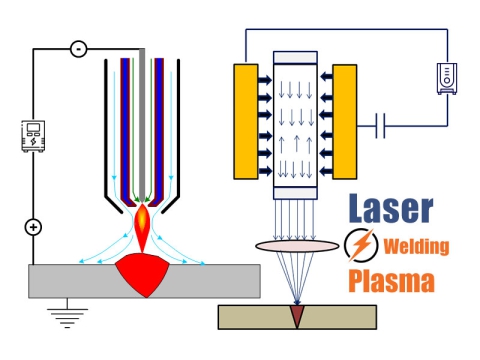
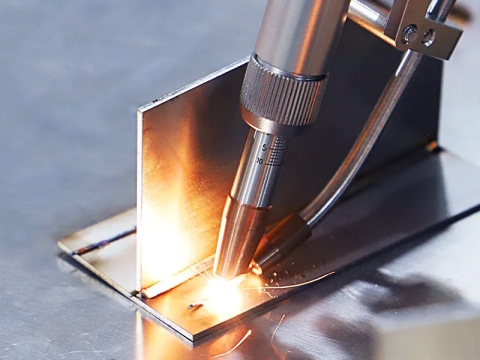
Ручний волоконно-лазерний зварювальний апарат використовує імпульсний лазер з довжиною хвилі 1064nm генерується лазером для випромінювання поверхні заготовки після розширення променя, відбиття та фокусування. Поверхневе тепло розсіюється всередину через теплопровідність, а ширина, енергія та пікова потужність лазерного імпульсу точно контролюються за допомогою оцифрування. Завдяки таким параметрам, як частота повторення, заготовка розплавляється, щоб утворити особливу купу розплаву, щоб реалізувати лазерне зварювання заготовки та завершити точне зварювання, якого неможливо досягти традиційним зварювальним апаратом TIG і MIG.
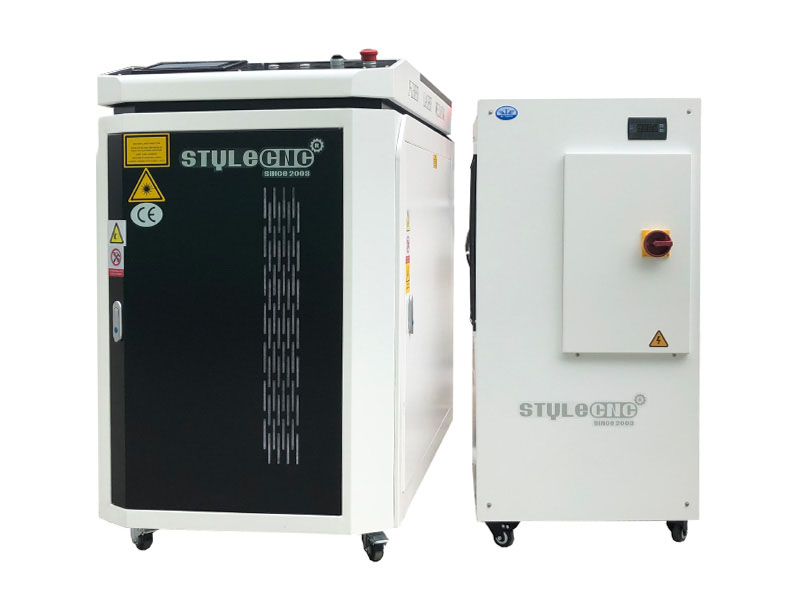
Перевагами системи волоконного лазерного зварювання є концентрація енергії, відсутність забруднення, невеликі паяні з’єднання, широкий спектр зварювальних матеріалів, висока застосовність, висока ефективність і висока швидкість зварювання. Вироби з підвищеними вимогами до зварювальних швів зварюють лазерним зварювальним обладнанням, яке не тільки має невеликі зварні шви, але і не потребує припою. Лазерну зварювальну систему можна вручну запрограмувати на зварювання, а шлях автоматизований.
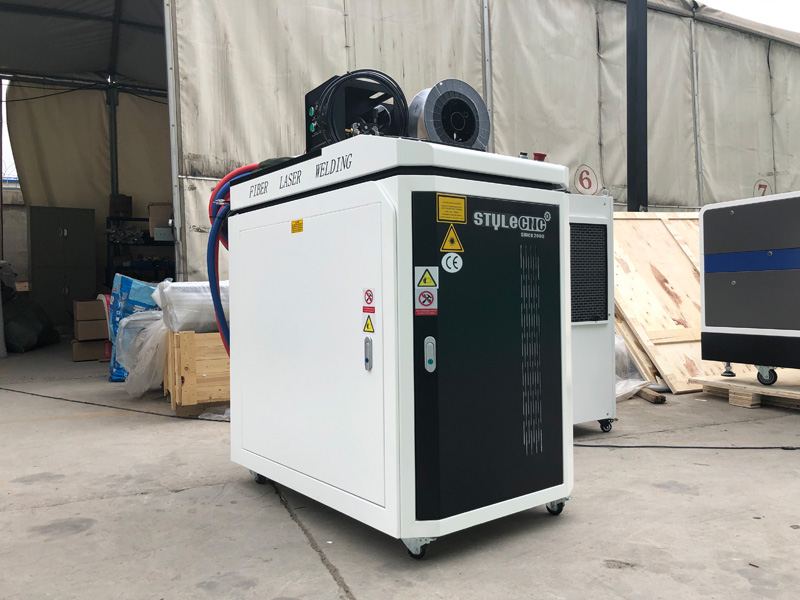
Ручна волоконно-лазерна зварювальна система дозволяє зварювати важкодоступні деталі, а також здійснювати безконтактне дистанційне зварювання, яке має високу чутливість. Він може припинити зварювання при кімнатній температурі або за особливих умов, а систему зварювання волоконним лазерним променем легко встановити. Коли лазер проходить через електромагнітне поле, промінь не буде зміщуватися. Лазер можна зварювати у вакуумі, повітрі та певних газових середовищах, і він може припинити зварювання, коли він проходить через скло або матеріали, прозорі для променя.
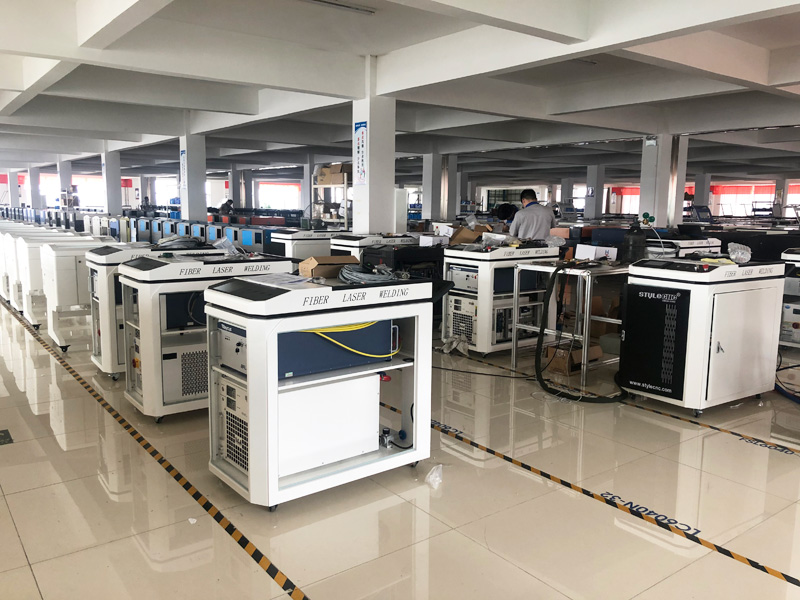
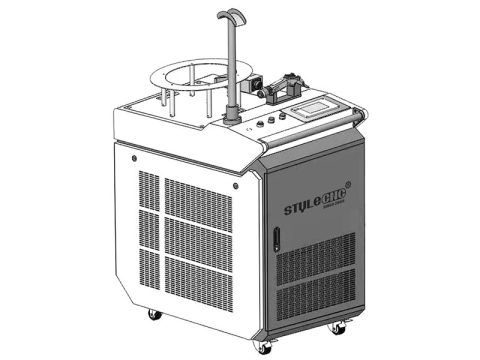
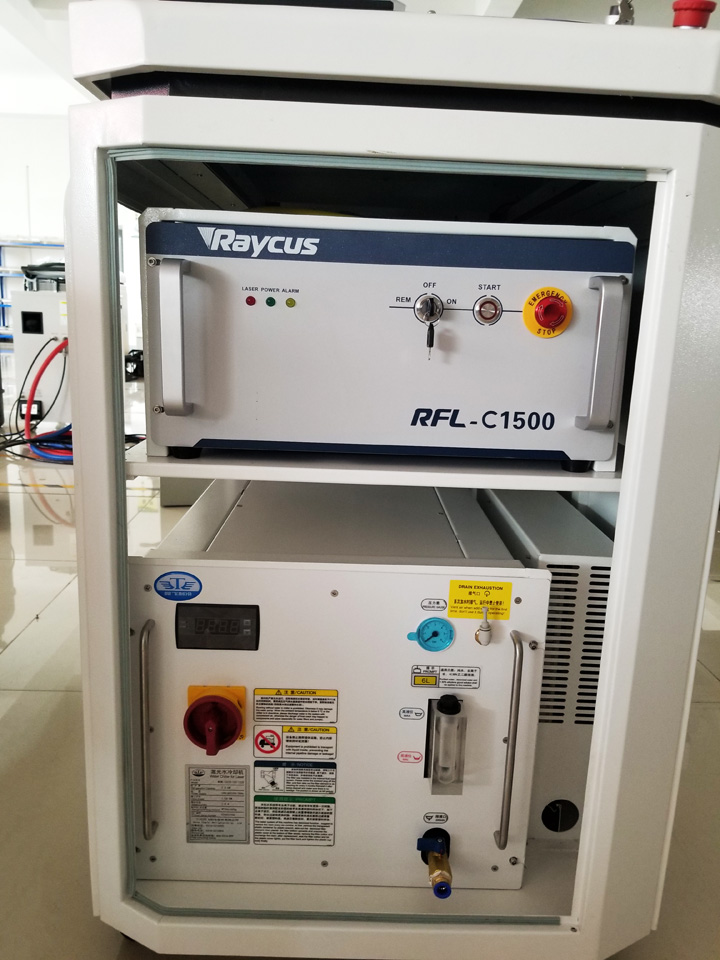
Ручний волоконно-лазерний зварювальний апарат складається з лазерної системи, системи живлення лазера, консолі та системи передачі волокна, промислової телевізійної системи спостереження (опціонально), спеціальної системи охолодження та інших частин.
Оптоволоконна система передачі
Трансмісійне волокно: опціонально відповідно до вимог до точкового зварювання;
Мінімальний діаметр точки фокусування: 0.3 мм;
Робоча відстань об'єктива: 70mm;
Діапазон регулювання фокуса: 20mm.
Консоль керування (опціонально)
Робоча поверхня виготовлена з нержавіючої сталі. Простір робочої поверхні може включати кронштейн для дисплея та вимірювальних приладів; об’єм невеликий, а планування робочої поверхні можна визначити відповідно до потреб користувачів, наприклад встановити ручний підйомний механізм.
Чорно-біла бічна вісь CCD система спостереження.
3-канальний чорно-білий CCD камера, розміщення по бічній осі, 14" чорно-білий монітор високої роздільної здатності.
Лазерна система охолодження
Запатентований дизайн, охолодження з подвійною циркуляцією, система точного контролю температури. Конструкція котушки виконана з повністю титанового сплаву. Випарник, резервуар для води, корпус насоса виготовлені з високоміцних неметалевих матеріалів або нержавіючої сталі для забезпечення якості води. Імпортований малошумний струменевий самовсмоктуючий відцентровий насос змушує чисту воду циркулювати та охолоджувати лазер. Холодильний компресор виконує вторинний цикл охолодження циркулюючої води.
Ручний лазерний зварювальний апарат буде виробляти тепло під час роботи, тому необхідно налаштувати лазерний чиллер для охолодження та відведення тепла. Стабільність роботи лазерного чиллера впливає на нормальну роботу лазерного зварювального апарату. Наразі основним брендом чиллерів для охолодження ручних лазерних зварювальних машин на ринку є S&A. Лазерний охолоджувач серії CW торгової марки S&A з інноваційною технологією охолодження та стабільними перевагами якості поступово перетворився на стандартний продукт масового модульного виробництва, який дуже подобається виробникам виробничого обладнання для лазерної промисловості.
Лазерна енергетична система
Імпульсне лазерне джерело живлення портативного лазерного зварювального апарату – це спеціальна система живлення, призначена для живлення імпульсної ксенонової лампи. Як правило, він складається з ланцюга заряджання, накопичувача енергії, ланцюга розрядки, ланцюга тригера/попереднього запалювання, логічного ланцюга керування та електричного робочого ланцюга.
Функція зарядної схеми полягає в забезпеченні зарядної потужності для конденсаторів великої ємності в накопичувачі енергії. Відповідно до характеристик накопичувальних конденсаторів, найкращим методом зарядки є постійний струм. У цьому блоці живлення використовується схема зарядки постійного струму, яка називається джерелом постійного струму LC. Ця схема має просту структуру, зручне керування, високу надійність і постійні переваги, такі як хороші характеристики потоку.
Деталі ручного лазерного зварювального апарату
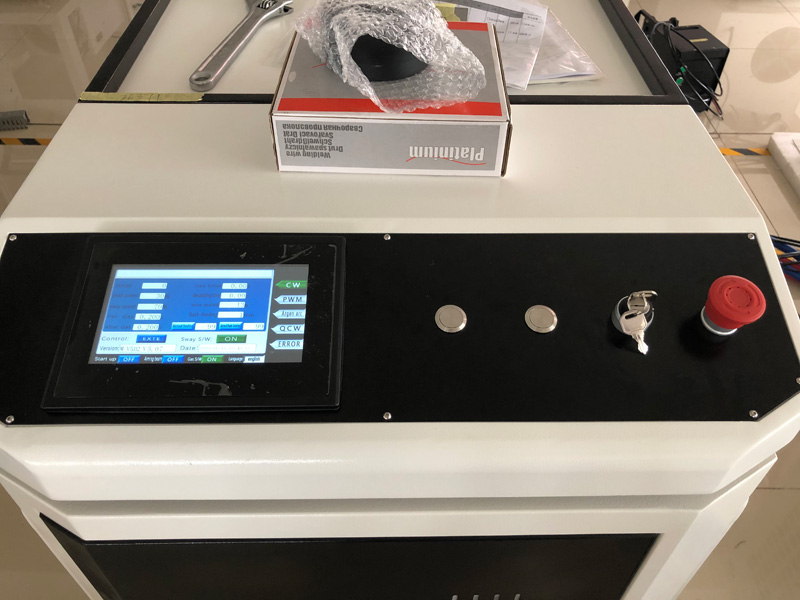
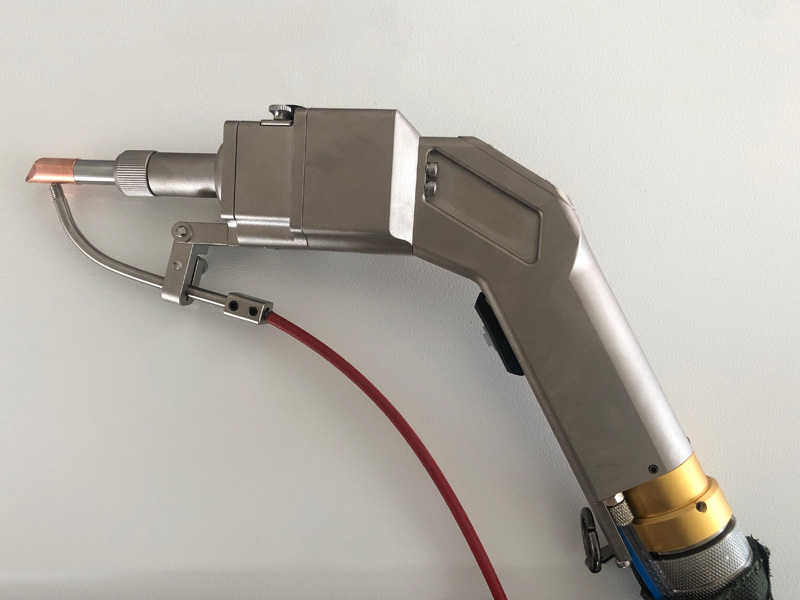
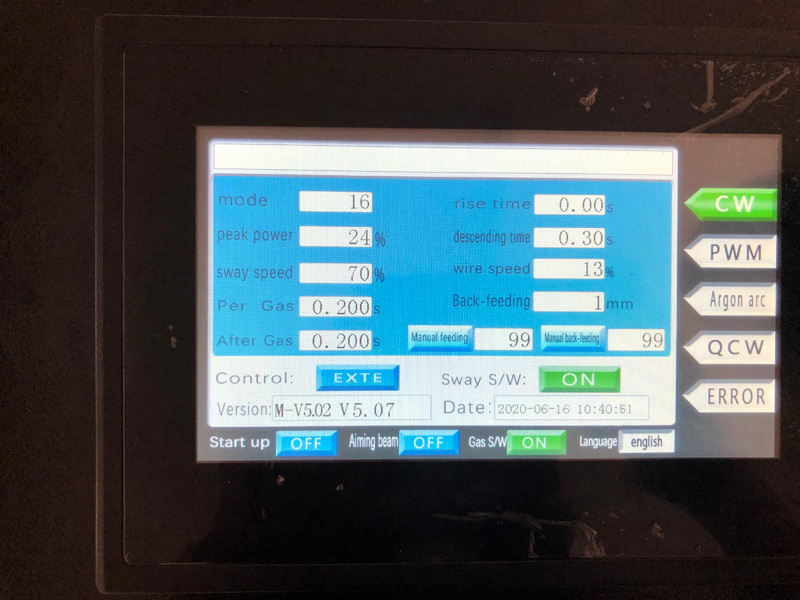
Проекти ручного лазерного зварювання
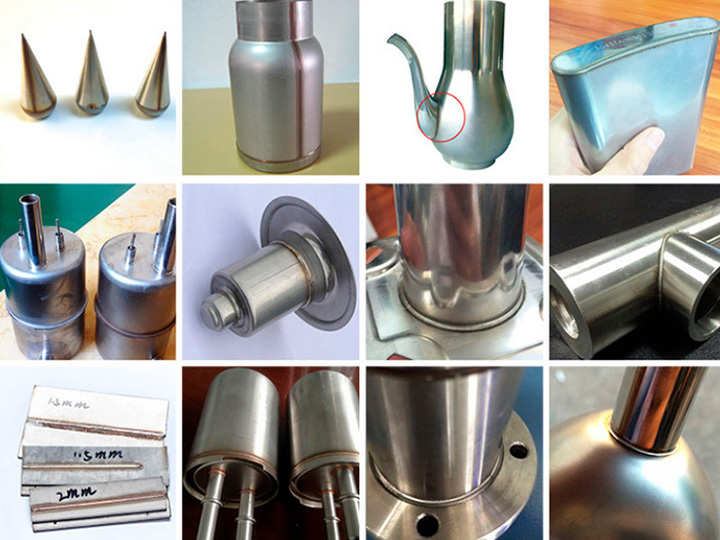
Апарати лазерного зварювання зазвичай використовуються для індивідуального зварювання та ремонтного зварювання металевих матеріалів. Принцип роботи лазерного зварювання полягає у використанні лазерних імпульсів високої енергії для нагрівання невеликої ділянки матеріалу. Високотемпературна енергія дифундує з поверхні матеріалу всередину і після плавлення утворює специфічну купу розплаву. Матеріал у всьому процесі є високотемпературним, тож як безпечно використовувати ручний лазерний зварювальний апарат?
Поради щодо безпеки під час ручного лазерного зварювання
Ручні волоконно-лазерні зварювальні апарати зазвичай використовуються для індивідуального зварювання та ремонтного зварювання металевих матеріалів. Весь процес лазерного зварювання полягає в тому, що матеріали знаходяться у стані високої температури, тож як безпечно використовувати ручний лазерний зварювальний апарат?
1. Під час роботи, якщо сталася надзвичайна ситуація, наприклад витік води або ненормальний звук лазера, потрібно негайно натиснути кнопку аварійної зупинки та швидко відключити живлення.
2. Зовнішній вимикач циркуляції води лазерного зварювання повинен бути включений перед початком роботи. Оскільки лазерна система використовує метод водяного охолодження, джерело живлення лазера використовує метод повітряного охолодження. При виході з ладу системи охолодження приступати до роботи категорично заборонено.
3. Під час роботи категорично забороняється торкатися до будь-яких компонентів схеми машини. Коли лазерний зварювальний апарат працює, ланцюг знаходиться під високою напругою та сильним струмом. Ненавченому персоналу забороняється працювати з машиною.
4. Суворо заборонено безпосередньо використовувати лазер для сканування очей, коли він працює, щоб уникнути травми очей. Під час роботи з лазером забороняється використовувати зовнішнє обладнання для відбивання лазерного світла.
5. Не розбирайте будь-які частини машини за бажанням і не зварюйте, коли захисні дверцята машини відкриті, і не спрямовуйте лазерну головку на частини обладнання.
6. Щоб уникнути пожежі та вибуху, не розміщуйте легкозаймисті та вибухонебезпечні матеріали там, де шлях лазерного світла або лазерний промінь можуть бути опромінені.